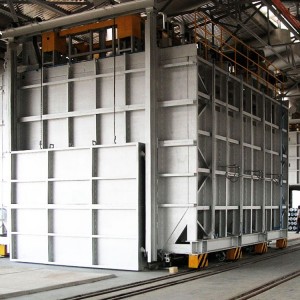
Hot Top Billet kontinuerlig gjutningsmaskin för aluminiumgjuteri
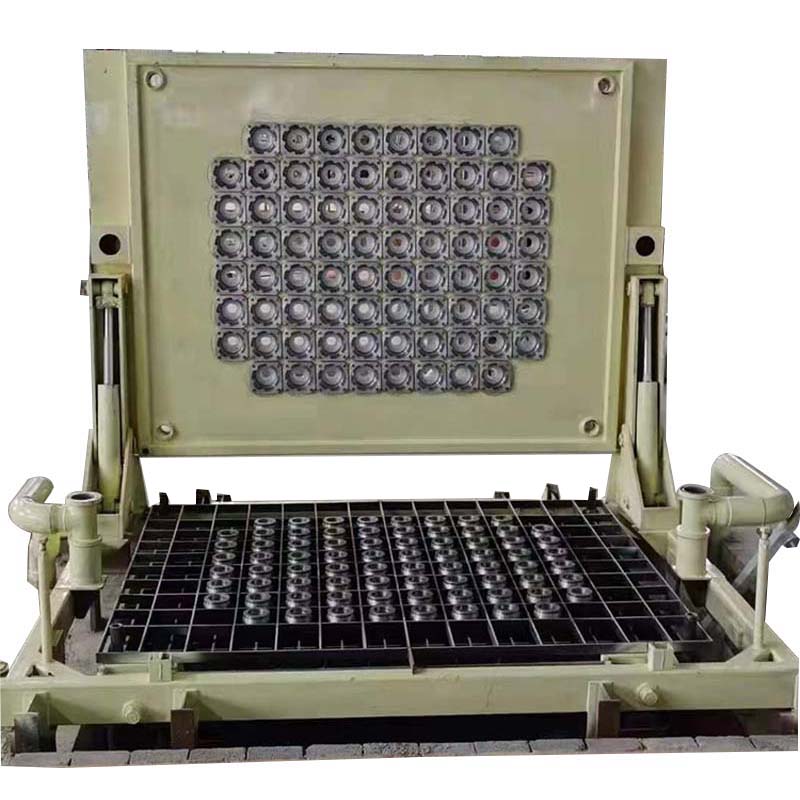
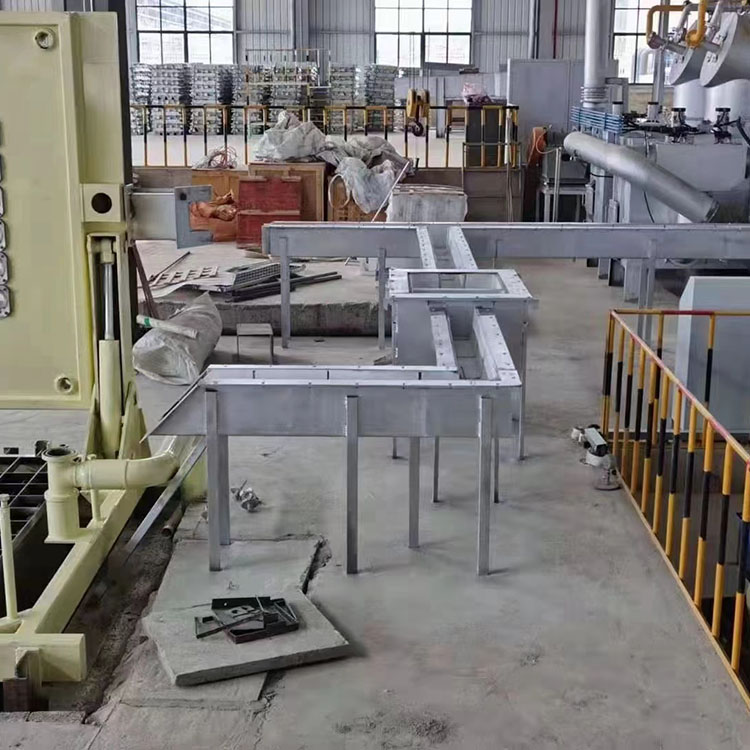
Består av avdragare, hydraulkabel, brunnsställ, lyftare, stålvajer och styrrullsystem.
Avdragaren är tillverkad av motor, stor växellåda, stålrep, kuggstång etc.
Hydraulbordet är tillverkat av hydrauliskt kraftpaket, tank, vridbord, rör och ventiler etc.
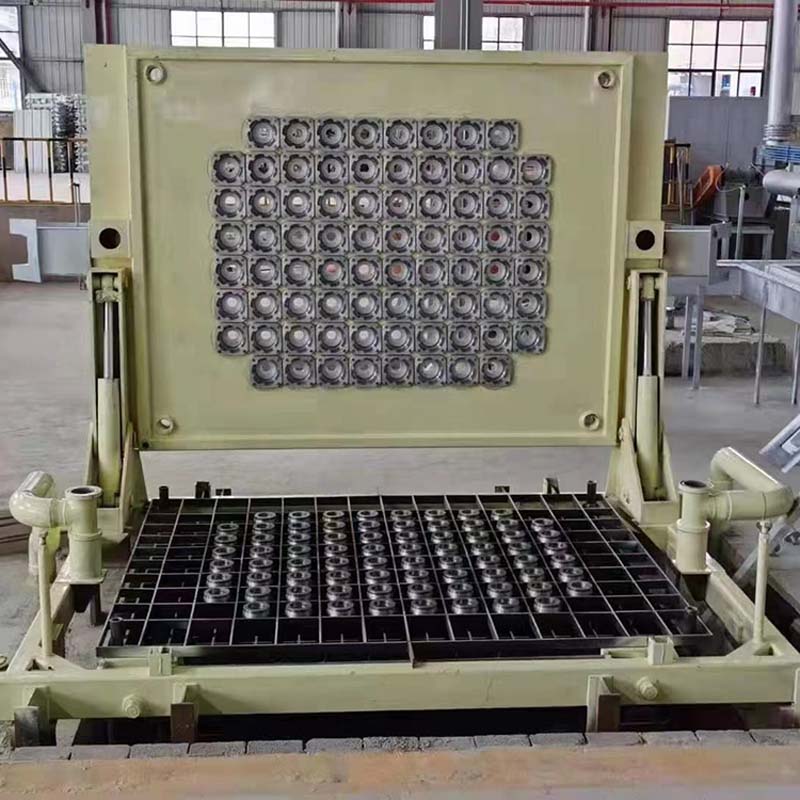
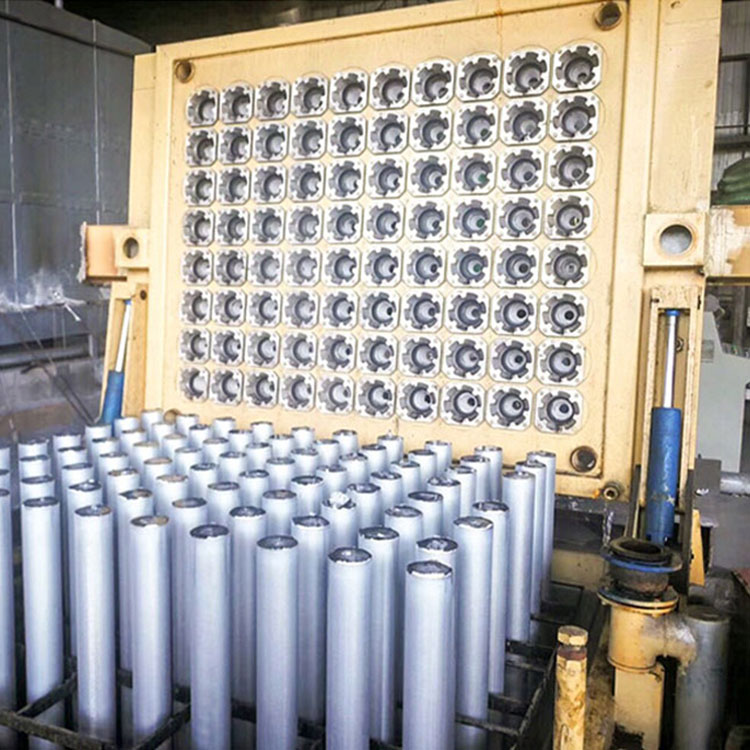
Hydrauliskt bord installerat bredvid kuggstången, övre formen är installerad på hydraulbordet, nedre formen är installerad på lyftkuggstången, under gjutningen kommer lyftaren att dras till lägsta gränsen och sedan gå till höjdgränsen för att avsluta gjutningen genom stållinan.
Ursprungsort:Guangdong, Kina
Skick:Nytt, nytt
Maskintyp:gjutningsmaskin, pressgjutningsmaskin
Video utgående inspektion:Försedd
Maskintestrapport:Försedd
Marknadsföringstyp:Ny produkt 2020
Garanti för kärnkomponenter:1 år
Kärnkomponenter:Växellåda, Motor, Kugghjul, Pump
Spänning:380V, 50Hz
Garanti:1 år
Viktiga försäljningsargument:Lätt att använda
Utställningslokal:Ingen
Tillämpliga branscher:Tillverkningsanläggning
Vikt (kg):5000
Billetlängd:6 meter
Billetdiameter:70–406 mm
billetdiameter:3–16 tum
gjutningsmetod:gjutning av varm topp, gjutning av lufttofflor, gjutning av oljetofflor
Ansökan:Gjuteriindustrin
Användande:Rund stång
Typ:Horisontell kontinuerlig gjutmaskin
Teknologi:Automatisk formjustering
Gjutmaskinen använder gjutsystem (jämn, tätpackad varm topp), riktar in sig i rätt position med dummybar automatiskt och är fri från kiselsyrapapper.
1. Gjuthastigheten är 0-250 mm/min (steglös hastighetsreglering). Det finns olika hastighetsregleringssystem med 5 kW dragkraft.
2. Efter avslutad gjutning kan gjutbordet vändas till 89°C på plattan med hjälp av ett stabilt hydrauliskt transmissionssystem. Automatisk billetgjutningsmaskin.
3. Gjutmaskinen adopterar gjutsystemet (nivå, dlöspackad, varm. topp), målet är höger postlon med dumy bar automatboll och är fritt från issyrapapper.
4. Höljeshastighet 0–250 mm/min (steglös hastighetsreglering). Det finns olika hastighetssystem med 5 kW ractoneffekt.
5. Efter att gjutningen är klar kan gjutbordet vändas till 89°C i plattan med hjälp av ett stabilt hydrauliskt överföringssystem.
| Modifierad Nio. | Blettstorlek Diameter x längd (mm) | Antal förpackningar (st) | Effekt (ljus) | Vikt per gång (k) | Tvärvinkel(") | Hon L x B (mm) |
| ALM-ZB3.5" | 90*6000 | 54 | B | 5562 | 0-89 | 1900* 1900 |
| ALMZB5" | 0127*5000 | 32 | B | 5859 | 0-89 | 1800* 1800 |
| AM-Z86" | 01 52*6000 | 20 |
| 5876 | 0-89 | 1600*1600 |
| AM-287" | 178*6000 | 16 |
| 6446 | 0-89 | 1600* 1600 |
| M-288 | 9203*6000 | 12 | B | 6288 | 0-89 | 1600* 1600 |
| ALM-209" | 9230*6000 | 8 | B | 5382 | 0-89 | 1600* 1600 |
| En M-2B3,5" | 090*6000 | 100 | 11 | 10300 | 0-89 | 2400* 2400 |
| AUM-2B5" | *127*6000 | 60 | 11 | 10987 | 0-89 | 2300*2300 |
| ALMZB5.5" | 0140*6000 | 42 | 11 | 10468 | 0-89 | 2000*2000 |
| ALM-ZB6" | 152*6000 | 36 | 11 | 10577 | 0-9 | 2000*2000 |
| AM-2B7* | 178*6000 | 26 | 11 | 10476 | 0-89 | 2100*2100 |
| ALM-ZB8" ; | 203*6000 | 20 | 11 | 10481 | 0-89 | 1800* 1800 |
| AM-ZB9* | 230*6000 | 16 | 11 | 10764 | 0一9 | 1800*1800 |
Anmärkningar De tekniska parametrarna ovan är endast för referens. Slutgiltiga detaljer kan komma att ändras i det slutliga avtalet.
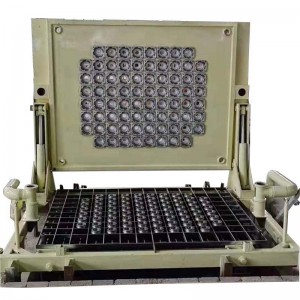
1) Den lika höga gjutplattan använder en enhetlig matnings- och fördelningsplatta för att ansluta flera gjutformar, så att metallvätskenivån i varje form i hela uppsättningen gjutskivor är på samma nivå. I hela uppsättningen gjutskivor på samma nivå flödar den strömmande aluminiumvätskan under den tidigare bildade aluminiumoxidfilmen, vilket förhindrar sekundär förorening och oxidativ förbränning av metaller.
2) Samtidigt, för att utnyttja det horisontella planet fullt ut, kan formen utformas som en tätt anordnad kort form för att realisera gjutning av flera stavar.
3) På grund av den stora mängden smält aluminium och den lägre värmeavledningen längs vägen kan gjuttemperaturen minskas, så att kristallens underkylningsgrad blir hög, den spontana kärnbildningshastigheten blir hög och kornen förfinas. Förutom de inneboende egenskaperna hos korta formar är den smälta aluminiumets effektiva kristallisationshöjd i formen kortare än för vanlig varmgjutning, vätskehålighetens djup är grundare, segregeringsskiktet på gjutstången är tunnare, kornen är mer enhetliga och utseendet är jämnare.
4) Utrustningen monteras som en helhet, det vill säga gjutplattformen och dummybasen placeras och kombineras med varandra i förväg, och installeras sedan på gjutmaskinens chassit och lutningsmekanismen, och används tillsammans med vajer- eller hydraulisk styrpelarlyft.
2. Produktfördelar
1) Trapetsformad design används för flödesöppningen av den övre formshuntplattan, vilket kan minska fenomenet med hängande aluminium under likvidationsprocessen och därigenom öka shuntplattans livslängd.
2) Den övre matrisplattan använder en integrerad design av styrröret och adapterplattan för att undvika aluminisering och dragning på aluminiumstångens yta, och samtidigt kan det minska kostnaden för slitdelar.
3) Den interna vattencirkulationskylningen används, avledningsplattans och huvudspårets värmebevarande effekt är god, fluktuationerna i vätskenivån under gjutningsprocessen är små och det är inte lätt att transportera slagg och slagg.